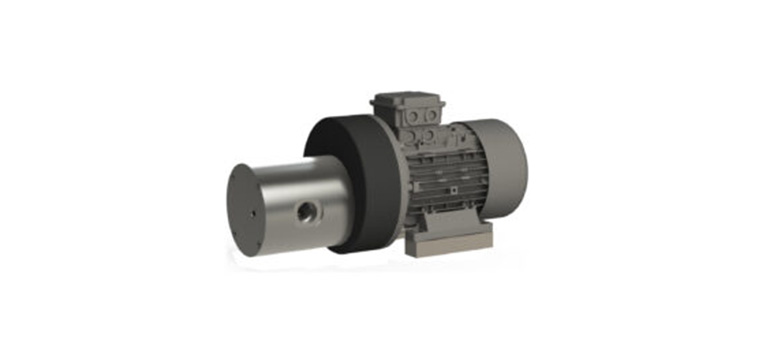

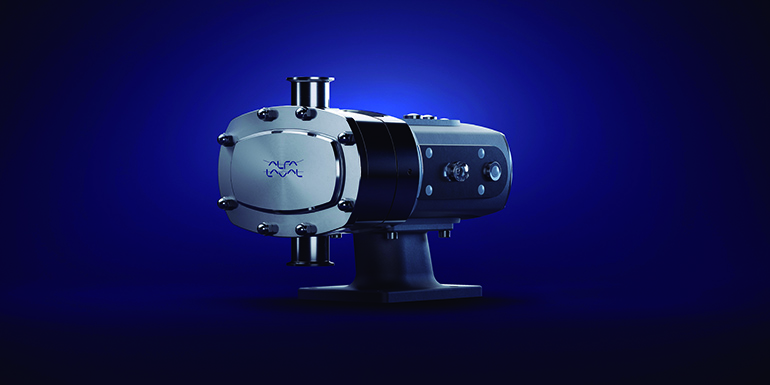
Bombas lobulares para aplicaciones higiénicas y de alta pureza
Diseñada para fabricantes del sector alimentario, lácteo, bebidas o farmacéutico, la nueva gama MaxiLobe consigue incrementar la eficiencia, rentabilizar el tiempo de actividad y reducir el coste de propiedad